 +86-15052135118


 Ta kontakt

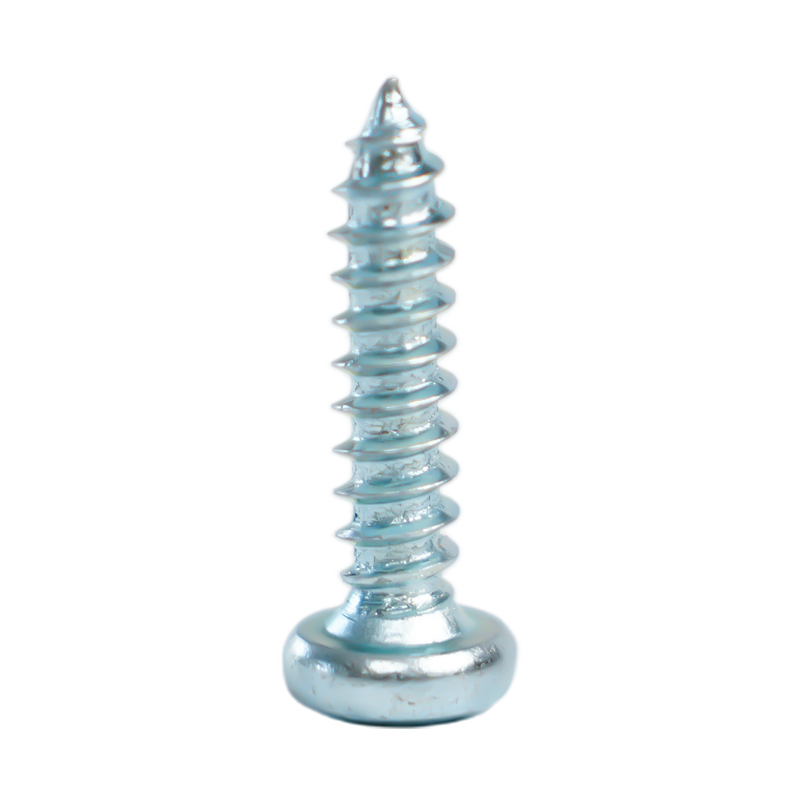
En festeleverandør leverte 500 000 selvborende skruer med pannehode til et metallkapslingsanlegg til en kostnadsbesparelse på 8 prosent per enhet. Den første klagen kom innen en måned: skruehoder hadde sunket ned i 1,2 mm galvanisert plate, pulverbelegget sprakk i radielle mønstre rundt hvert hode, og uttrekkstester falt 30 prosent under den forrige fagverkshodeenheten. Tråden var ikke problemet. Pan hode skrue flate lager overflate lastfordeling var.
Den flate undersiden av en panneskrue er grensesnittet som overfører hele klemkraften fra festet til det sammenføyde materialet. Når grensesnittet er for lite, dårlig maskinert eller sammenkoblet med feil klaringshull, svikter skjøten lokalt selv om selve skruen aldri går i stykker. Denne artikkelen forklarer hvordan du dimensjonerer og velger panhodeskruer på grunnlag av lageroverflatens geometri, med målbare mål du kan bruke i anskaffelsesgjennomganger og monteringsundersøkelser.
Hvordan den flate lageroverflaten konverterer forbelastning til kontakttrykk
Den flate lagerflaten er den ringformede puten under skruehodet som overfører hele aksiale forspenning av skjøten inn i det fastklemte materialet. For et gitt dreiemoment reduserer en skrue med 30 prosent mer bæreareal overflatespenningen med omtrent 23 prosent, som ofte er forskjellen mellom et stabilt ledd og et synkende hode. Kontakttrykk er lik forspenning delt på lagerareal: P = F / A.
Ta en M5 pannehodeskrue med et standard klaringshull på 5,5 mm og en nominell hodediameter på 9,5 mm. Det sirkulære området under hodet er omtrent 70,9 mm2, men hullet fjerner omtrent 23,8 mm2, og etterlater et effektivt lagerareal på omtrent 47 mm2. Ved en 2 kN forspenning er kontakttrykket 42,5 MPa, som er lavt nok for konstruksjonsstål, men allerede over flytegrensen for mange aluminiumslegeringer og de fleste plaster.
For en felles spesifikasjon er den praktiske regelen enkel: beregn lagertrykket før du godkjenner festeelementet. Hvis verdien overskrider underlagets flytestyrke eller dets langsiktige krypegrense, endre hodestilen, legg til en skive eller reduser forspenningen.
Pan Head Screw Bearing Area: En målt sammenligning
Hodegeometristandarder gir hver hodestil et forskjellig bæreområde, og den forskjellen vises umiddelbart i overflatespenningsdata. Tabellen nedenfor sammenligner en M5-skrue i fire vanlige hodestiler ved bruk av nominelle dimensjoner og en klemkraft på 2 kN. Verdiene er avrundede referansetall for teknisk evaluering, ikke sertifiserte testdata.
| Hode stil | Hodediameter (mm) | Lagerareal (mm2) | Kontakttrykk (MPa) |
| Pan hode | 9.5 | 47 | 42.5 |
| Fagverkshode | 11.5 | 80 | 25.0 |
| Flenset sekskanthode | 11.8 | 86 | 23.3 |
| Forsenket 90 graders hode | 9.6 (kjeglekontakt) | ~20 | ~100 |
Den forsenkede raden forklarer hvorfor forsenkede skruer regelmessig får skylden for å trekke gjennom tynne metallplater: kjeglegeometrien konsentrerer belastningen på en smal ring i stedet for en flat ringformet pute. Ingenting av dette betyr at pannehodet er en dårlig design. Det betyr at designeren må tilpasse bæreflaten til underlaget. For stålkonstruksjoner over 3 mm tykkelse er 47 mm2 til et M5 pannehode vanligvis tilstrekkelig uten skive. For mykere eller tynnere underlag, er et fagverk eller flenshode nødvendig med mindre en skive er lagt til.
Hvis du vurderer skruer for selvborende eller selvborende jobber, vil fortsatt punktgeometri og gjengeform drive installasjonen, så den komplette valglogikken bak selvborende skruepunkter og applikasjoner bør leses sammen med lagerflatenumrene ovenfor.
Når flatelageroverflatebelastningsfordeling favoriserer Pan Head
Velg en hodeskrue når underlaget er av metall, monteringsprofilen må holde seg lav, og det beregnede lagertrykket holder seg under underlagets flytegrense. Den flate lageroverflatens belastningsfordeling til et pannehode er en kontrollert tilstand: den ringformede puten er parallell med klemplanet, den ytre kanten er skarp, og undersiden er flat av design. Dette er grunnen til at panoreringshoder er standard for høysyklus avtagbare paneler, hvor repeterbarhet av lageroverflaten forhindrer progressiv synking over flere dreiemomentsykluser.
- Flat ringformet lagerflate er konsistent og enkel å modellere
- Lav profil passer til tette konvolutter og skyveomslag
- Utsparing eller Torx-drev aksepterer høyt dreiemoment uten kam-ut
- Bred tilgjengelighet i karbonstål, SUS304 og SUS410
- Myke underlag deformeres før hodet når full klemme
- Tynn plate under 1,0 mm trenger et bredere fagverk eller flenshode
- Overdimensjonerte klaringshull reduserer den ringformede puten farlig
- Vibrasjonsutsatte ledd drar nytte av flensede serrationer
For aluminiumsvindusprofiler og lette stålrammer er den flate lageroverflatens belastningsfordeling til et pannehode vanligvis tilstrekkelig når klaringshullet holdes til spesifikasjonene. Hvis du må dekke et overdimensjonert hull, er et modifisert fagverkshode eller en flensskrue med større ytre diameter den strukturelle løsningen, aldri en plastskive kombinert med høyere dreiemoment.
Fire ekte applikasjoner som er avhengige av den flate lageroverflaten
Metallplater, tynne aluminiumsprofiler, avtakbare beskyttelser og brakett-til-ramme-forbindelser er applikasjonene der ytelsen til flate lageroverflater testes hvert skift. Bæreflaten forhindrer lokal innrykk, holder maling og pulverlakk intakt, og holder forspenning uten trinnvis stramming.
- El- og kontrollskap på 1,0 til 1,5 mm galvanisert stålplate: M4 eller M5 selvborende skruer med pannehode, med lagerarealer på 34 til 47 mm2, hindrer hodet i å synke under høyhastighetskjøring.
- Vindusramme av aluminium hvor vegger har en tykkelse på 1,2 til 1,8 mm: selvskruende skruer med pannehode fordeler klemkraften før gjengelistene, forutsatt at pilothullene holder seg innenfor anbefalt diameterområde.
- Maskinbeskyttelse og tilgangspaneler åpnes flere ganger i uken: den flate undersiden holder et repeterbart klemplan over mange monterings- og servicesykluser.
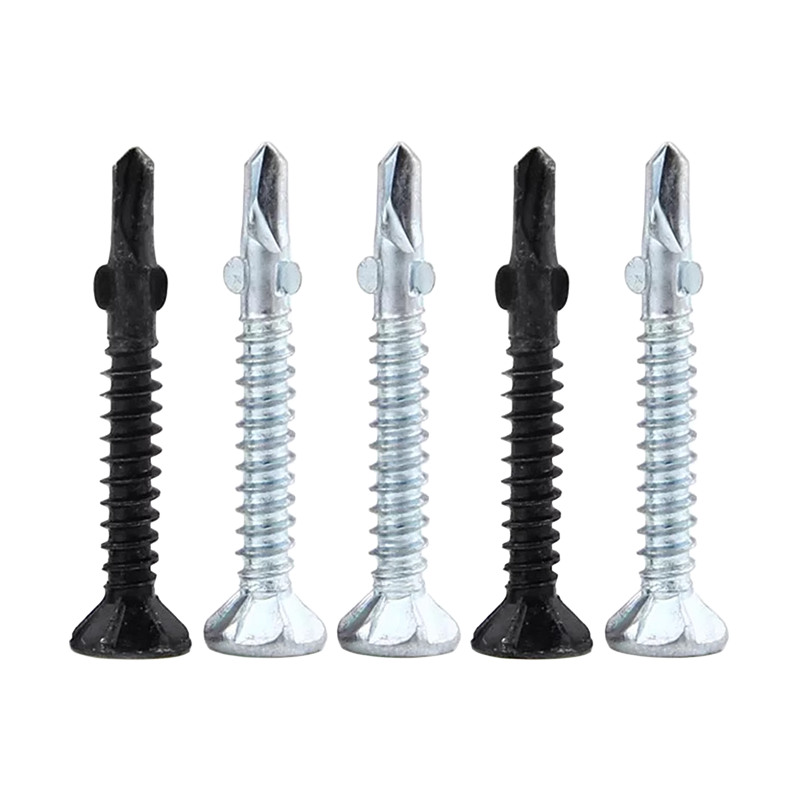
- Tak- og veggbelegg over stålskjær: selvborende varianter med vinge med pannehoder fjerner materialet og stoler deretter på den flate puten for jevnt klemtrykk.
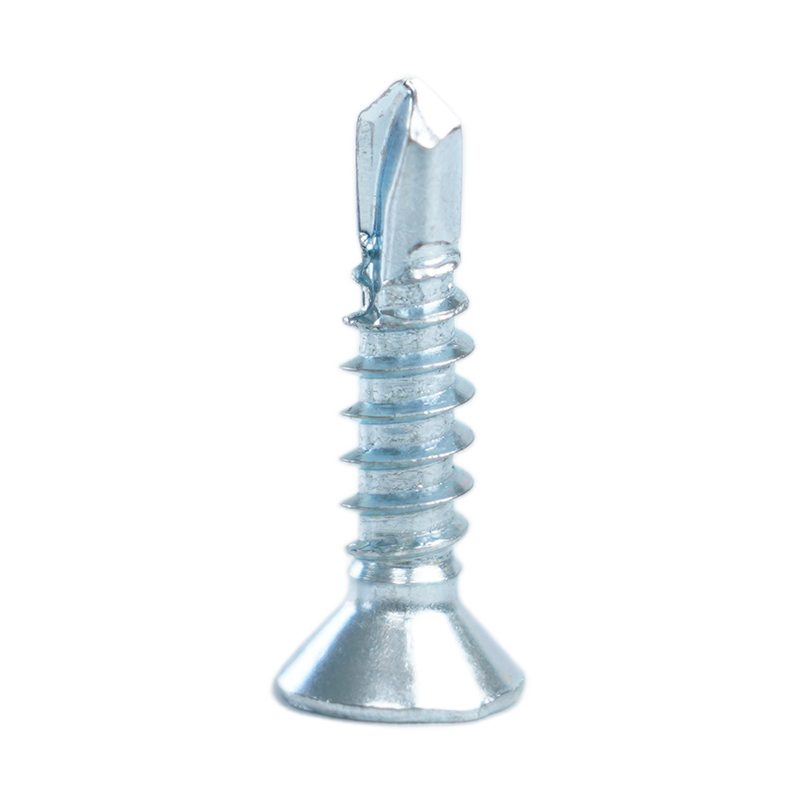
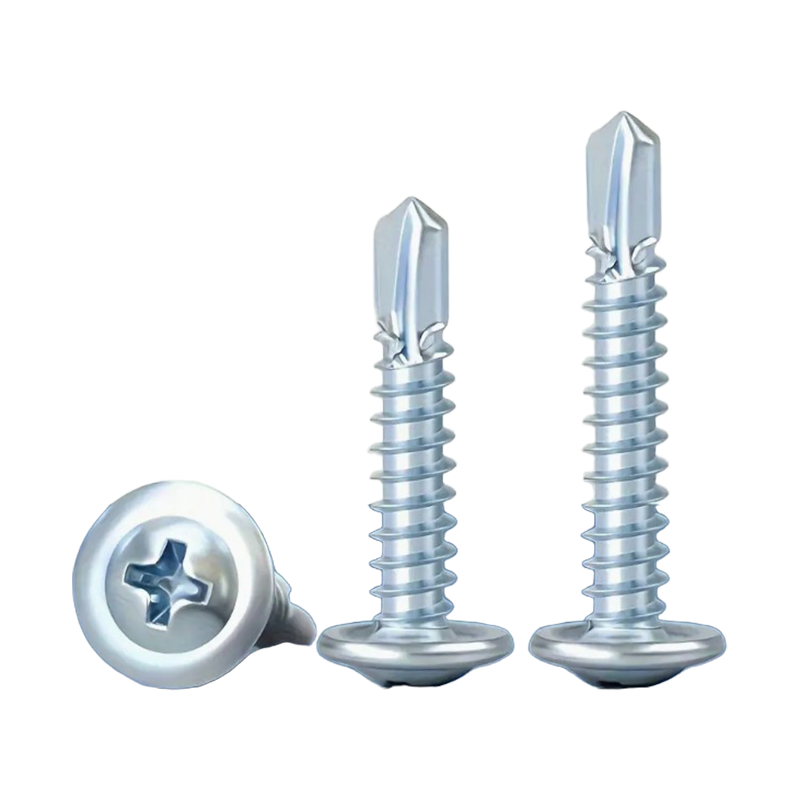
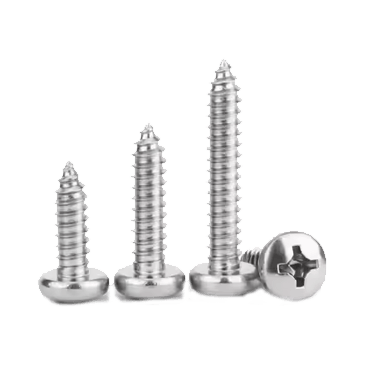
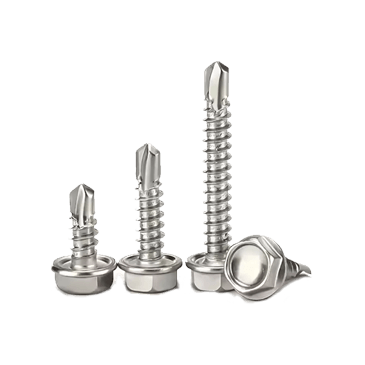
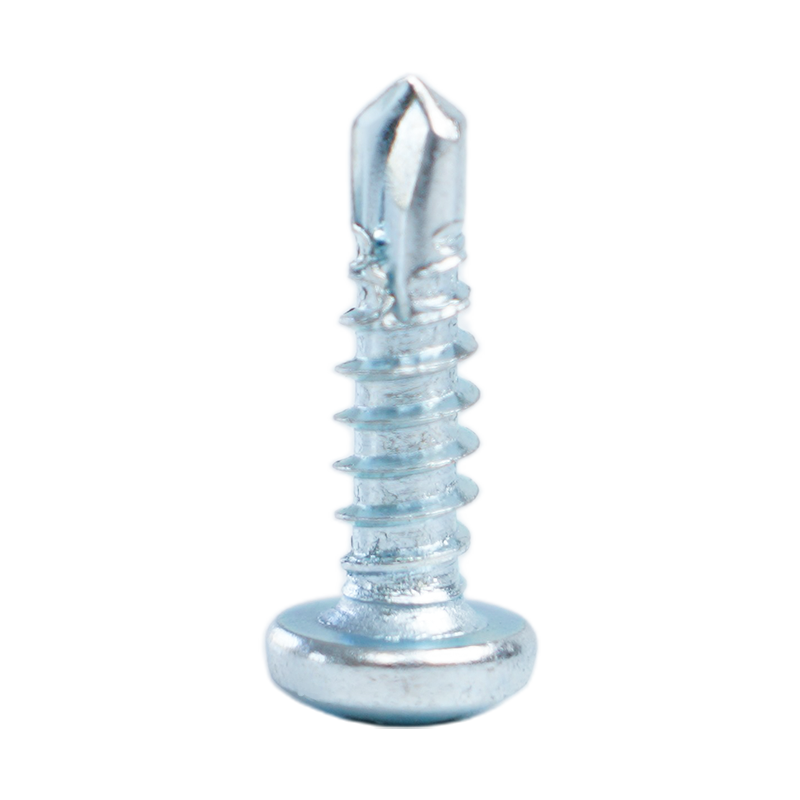 Pan Head selvborende skruer for metallfeste Disse skruene har en integrert borepunkt og et bredt pannehode for å fordele belastningen jevnt i metallplater og lettstålmontasjer, og støtter konsistent installasjonsmoment og korrosjonsbestandig finish for krevende miljøer. Se produkt →
Materialvalg endrer lageroppførselen mindre enn geometri, men det endrer korrosjonsoppførsel betydelig. For utvendige og våte miljøer holder en rustfri hodeskrue lagerflaten fri for oksidløft, noe som ellers ville øke friksjonen og redusere oppnådd forspenning ved samme dreiemoment. Valgveiledning for karbonstål kontra rustfritt er dekket i denne karbonstål skruekvaliteter, egenskaper og belegg veiledning .
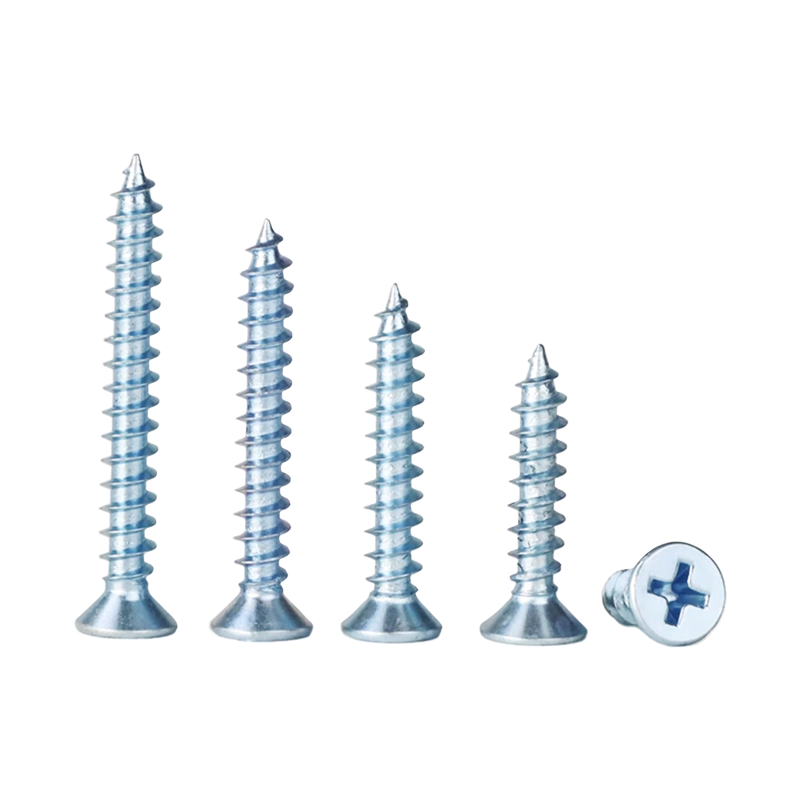
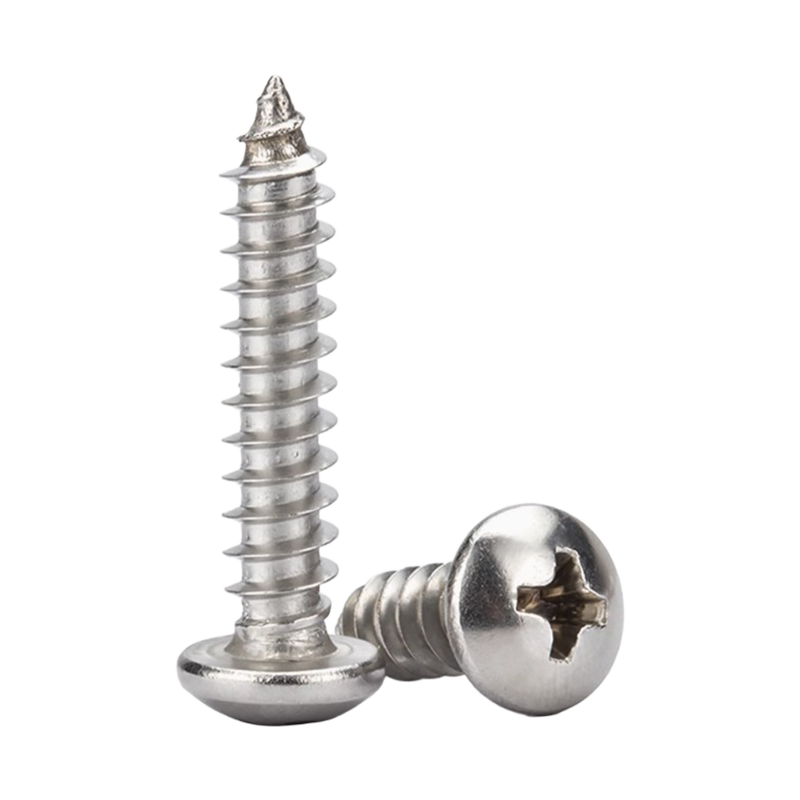 SUS304 selvgjengende skruer i rustfritt stål Disse 304-skruene i rustfritt stål tilbyr høy korrosjonsmotstand og selvskjærende design, og passer til møbler, utendørs installasjoner og utstyrsmontering der utseende og holdbarhet betyr noe, selv om de ikke er laget for høy styrke. Se produkt →
Når underlaget er herdet stål eller enheten utsettes for forhøyet temperatur, opprettholder SUS410 martensittiske rustfrie stålskruer en hard, stabil lageroverflate som motstår Brinelling under forhåndsbelastning. De samme geometrireglene gjelder, men materialet hever det praktiske forspenningstaket før overflatemerking blir et problem.
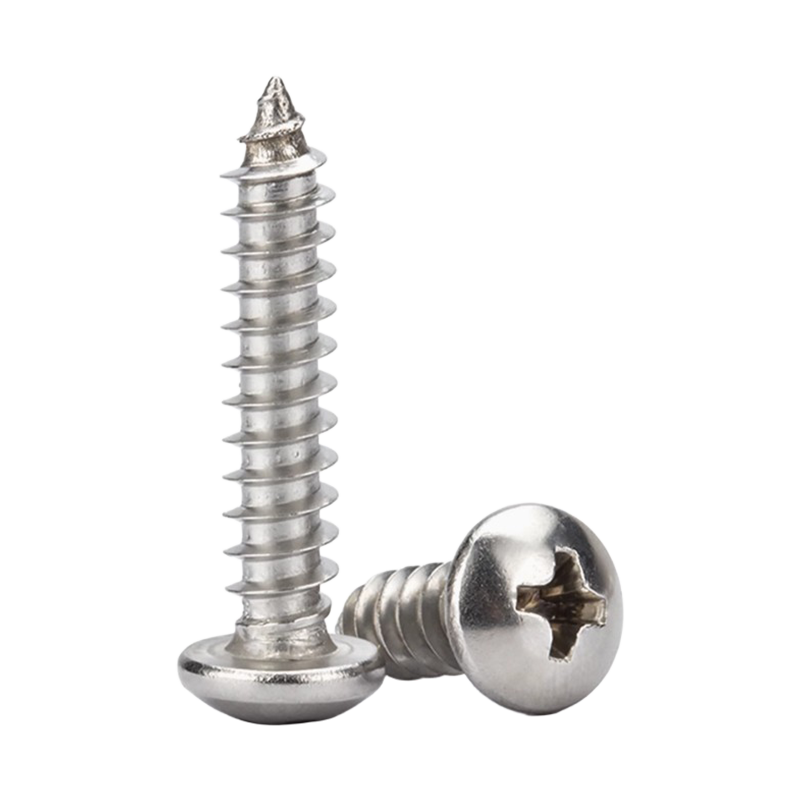 SUS410 høystyrke selvskruende skruer med panhode Varmebehandlet SUS410 martensittisk rustfritt stål gir en hard bæreflate som motstår Brinelling under forhåndsbelastning, noe som gjør disse skruene pålitelige for aluminiumsskjøting og applikasjoner som involverer herdet stål eller forhøyede temperaturer. Se produkt →
Tre lagerflatefeil som viser seg som leddfeil
De fleste lagerflatefeil er ikke feilen til skruekonstruksjonen; de er et resultat av tre tilbakevendende utvalgsfeil som er enkle å revidere i en tegningsgjennomgang.
- Overdimensjonerte klaringshull. Et 7 mm hull under et M5 pannehode fjerner mer enn en tredjedel av den brukbare ringformede puten, og presser kontaktspenningen fra 42,5 MPa mot 60 MPa. Spesifiser det nærmeste standard klaringshullet, som er 5,5 mm for M5, eller flytt til en større hodestil.
- Passer hodet til driveren i stedet for underlaget. Å velge en skrue fordi leverandøren lagerfører den i riktig drivutsparing ignorerer den faktiske lastbanen. Bæreflaten, ikke fordypningen, bærer driftsbelastningen.
- Tiltrekking til gjengegrensen på myke materialer. På aluminiums- eller polymerbelagt ark avisolerer skruen gjengen eller deformerer hullkanten før hodet når en stabil klemme. Reduser dreiemomentet, legg til en skive eller flytt til et fagverkshode.
Ofte stilte spørsmål om panoreringshodelageroverflater
Korte svar på spørsmålene ingeniører og kjøpere stiller oftest når de spesifiserer panoreringsskruer for bærende ledd.
Forbedrer en større flat bæreflate alltid leddstyrken?
Nei. En større lagerflate reduserer kontakttrykket, men den tar også opp mer plass, kan forstyrre tilstøtende komponenter og kan redusere klaringen som trengs for tilgang til fører eller skiftenøkkel. Velg det minste hodet som holder kontakttrykket under underlagsgrensen, ikke det største tilgjengelige hodet.
Når bør jeg legge til en skive under en panneskrue?
Legg til en herdet flat skive når det beregnede kontakttrykket overstiger underlagets flytegrense, når klaringshullet er overdimensjonert, eller når skruen må trekkes til gjentatte ganger over en malt overflate. Skiven fordeler belastningen og gir en jevn friksjonsoverflate for hodet.
Hva er forskjellen i belastningsfordeling mellom pannehode- og trusshodeskruer?
Et fagverkshode har en bredere hodediameter i forhold til samme gjengestørrelse, så lagerflaten er større. På en M5-skrue tilbyr fagverkshodet omtrent 80 mm2 mot 47 mm2 for et pannehode, noe som reduserer kontakttrykket med omtrent 41 prosent ved samme forspenning. Et fagverkshode er det foretrukne valget for mykt tre, tynn plast og metallplater under 1 mm.
Endrer panhodeskruer i rustfritt stål lageroverflatens oppførsel?
Rustfritt stål endrer friksjon, ikke lagergeometrien. SUS304 og SUS410 hoder har typisk en litt høyere friksjonskoeffisient med klemflaten, slik at oppnådd forspenning kan være lavere ved samme dreiemoment. Den flate lageroverflaten forblir den samme, så kontakttrykkberegninger holder fortsatt, men moment-til-forbelastningsmålene må valideres for det spesifikke materialet og smøretilstanden.