 +86-15052135118


 Ta kontakt

Et innkommende parti med M8 x 30 eiendomsklasse 8.8 sekskantbolter kommer med et sertifikat som sier ISO 898-1-kompatibel. En lupe viser ingen klassemerking på hodet. No-go-siden av en trådringmåler snurrer inn i to hele omdreininger. Det er i det øyeblikket inspeksjon av festemidler slutter å være en papirarbeid og blir en fysisk port.
Denne veiledningen er skrevet for mottakende inspektører, prosjektingeniører og installasjonsentreprenører som trenger å verifisere bolter, skruer og ankere før de tas i bruk. Den dekker de fem funksjonsgruppene som skal inspiseres, verktøyene som gir pålitelige avlesninger, de visuelle ledetrådene som avslører feilmoduser, og en sekvens som kan gjentas på hvert parti. Tilnærmingen fungerer for festemidler i karbonstål, rustfrie stålskruer, ekspansjonsankere og sementskruer som brukes i bygg og lette industrielle monteringer.
En veldrevet inspeksjon av festemidler krever ikke et metrologilaboratorium. Det krever kalibrerte målere, rene prøver og regler for bestått/ikke bestått som kommer fra publiserte standarder i stedet for minne.
De fem funksjonsgruppene for festemiddelverifisering
Hver solid inspeksjon av festemidler starter fra samme premiss: en del er bare akseptabel når fem funksjonsgrupper kan bekreftes.
- Materialidentitet inkluderer stålkvalitet, rustfritt stål, beleggkjemi og varmebehandlingstilstand.
- Geometri inkluderer lengde, diameter, gjengestigning, hodeform, drivfordypningsdybde og spissform for selvborende skruer.
- Mekaniske egenskaper inkluderer hardhet, strekkfasthet, bevisbelastning og fravær av hydrogensprøhetstegn i herdede festemidler.
- Overflatetilstand inkluderer pletteringsdekning, vedheft, sprekker, rust og skader på gjengeflankene.
- Sporbarhet inkluderer eiendomsklassestempler, partinumre og produsentkoder som knytter delen til et materialsertifikat.
Hver gruppe mater den neste: merking krever karakteren, hardhet bekrefter den, geometri bestemmer passform, og overflatetilstand forutsier beleggets levetid.
Inspeksjonen av festemidler er den systematiske sammenligningen av målbare fysiske egenskaper mot et definert akseptkriterium. Den eksisterer for å forhindre at ukontrollerbare deler kommer inn i en kritisk sammenstilling.
Verktøy og akseptgrenser som gir forsvarlige svar
Forskjellen mellom en seriøs inspeksjon og et tilfeldig blikk er verktøy. Hver funksjonsgruppe har et primærverktøy og et tydelig feilsignal.
| Funksjon | Primært verktøy | Vanlig defekt | Akseptsjekk |
| Trådstigning | Trådstigning gauge | Blandet eller rullet bek | Bladet sitter rent mellom gjengene |
| Trådstørrelse | Go / No-Go ringmåler | Strippet eller overdimensjonert tråd | Gå side løper i full lengde; No-Go stopper innen to svinger |
| Lengde og diameter | Digital skyvelære | Skaft utenfor toleranse | Innenfor tegnings- eller ISO 4759-1 grenser |
| Hardhet | Rockwell tester | Myk etui eller sprø kjerne | 8,8 karakter: 22 til 32 HRC; 10.9: 32 til 39 HRC |
| Beleggtykkelse | Magnetisk beleggsmåler | Tynn sink eller manglende lag | Elektrosink 5 til 8 mikron; varm-dip 45 til 85 mikron typisk |
| Tetthet | Momentnøkkel | Undermoment eller overmoment | Tilsvarer installasjonsmomentverdien |
ISO 898-1 knytter hodemerking til minimum strekkstyrke, som kan verifiseres ved hardhet eller en full strekktest.
Minimum strekkfasthet for vanlige ISO 898-1-egenskapsklasser.
Hvis en hardhetsavlesning på en 8,8 bolt er 28 HRC, passerer delen. Hvis det står 20 HRC, avvis partiet selv når hodet bærer et 8,8-merke.
Feilmoduser og de visuelle ledetrådene som avslører dem
Festefeil etterlater fysisk bevis før de forårsaker nedetid. Ledetrådene nedenfor gjør en innkommende sjekk fra en dimensjonspasning til en livstidsdom.
- Løsning: vitnemerker skiftet mellom skive og mutterflate, eller momentavlesningen faller under det spesifiserte området.
- Hydrogensprøhet: rent brudd uten halser, ofte på en belagt herdet skrue innen 24 til 72 timer etter installasjon eller plettering.
- Tretthet: strandmerker på bruddflaten, med utgangspunkt i en trådrot eller et overflatehakk.
- Overbelastning: synlig innsnevring og kopp-og-kjeglebrudd på en duktil stålbolt.
- Korrosjon: rød rust, hvit sink-korrosjon, gropdannelse eller sprekkerangrep under hodet.
- Gjengestripping: deformerte gjengeflanker, utsmurt metall eller en mutter som stopper før den settes.
I en omstridt festefeil er bruddflaten det mest verdifulle beviset på stedet. Kutt en prøve, beskytt bruddoverflaten og oppbevar den mislykkede delen for laboratorieanalyse.
Inspeksjonsforskjeller etter festetype
Hver festekategori trenger en annen inspeksjonsprioritet: sinkbelegg for karbonstål, karakteridentitet for rustfritt stål, monteringsbevis for ankre og kuttegeometri for sementskruer.
Karbonstål og belagte skruer
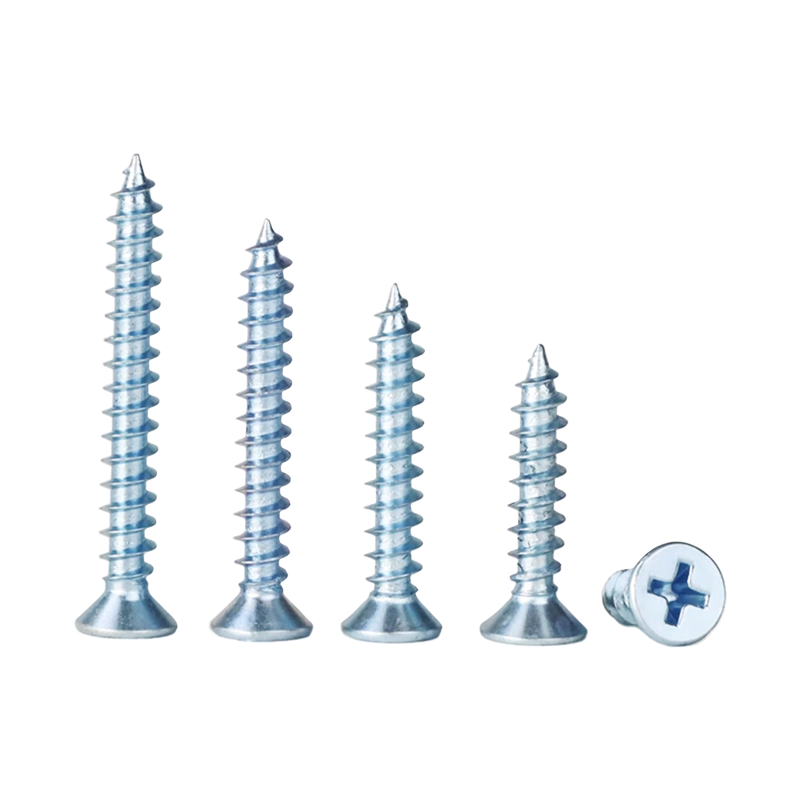
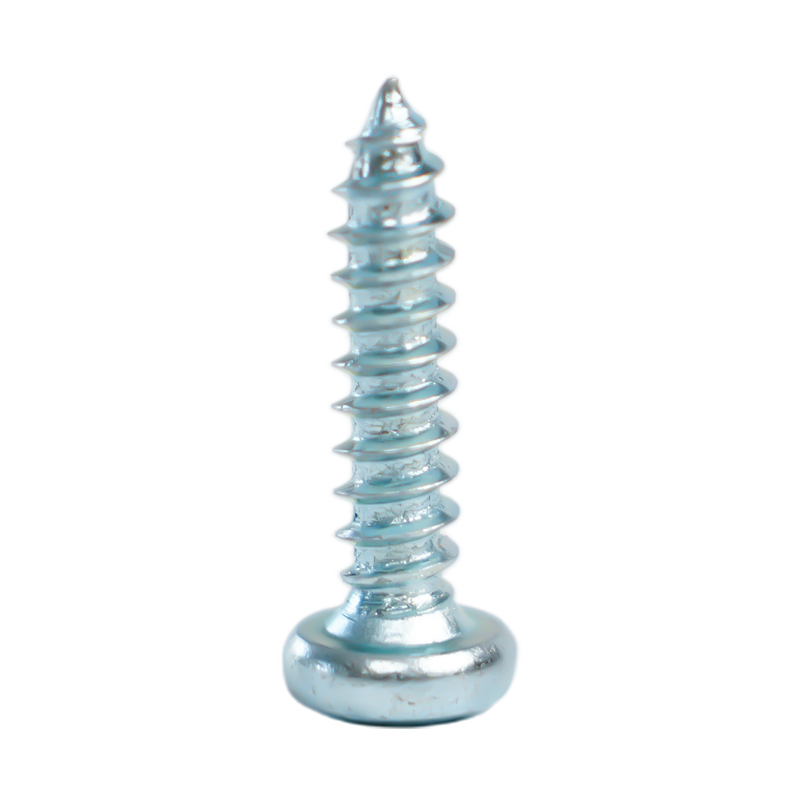
Karbonstålskruer med karakterene 4,8 og 8,8 dominerer gips-, tre- og lette stålforbindelser. Inspiser sinkbelegget først. Matt, ujevn eller avskallet sink indikerer vanligvis tynn plettering eller dårlig forbehandling. På herdede festemidler over 1000 MPa, sjekk for sprukket plating nær hodet, et vanlig varseltegn på forsinket hydrogenskade. Verifiser hardheten på to prøver fra forskjellige posisjoner i partiet.
Skruer i rustfritt stål: SUS304 og SUS410
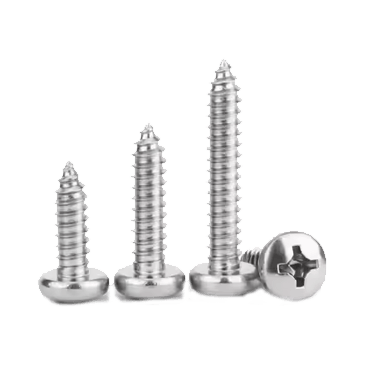
Rustfrie stålskruer krever karakterverifisering først. Austenitic SUS304 er svakt magnetisk og mykere; martensitic SUS410 er magnetisk og kan herdes for boring i metall. En magnet er en rask sorteringsmetode, men ikke en komplett materialtest. Når karaktersertifikatet og magneten er uenige, avvis partiet og be om en positiv materialidentifikasjonsrapport fra leverandøren.
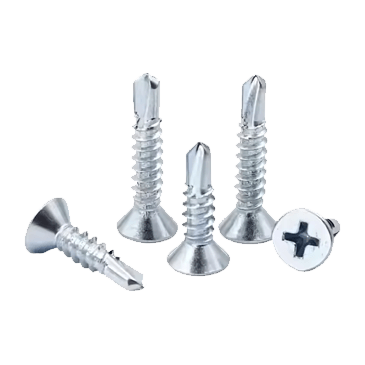
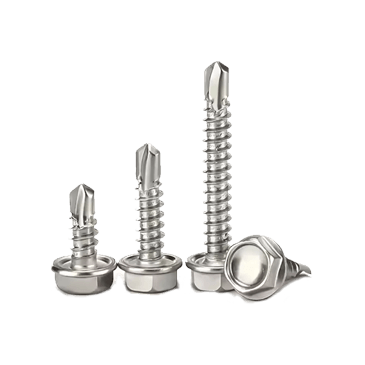
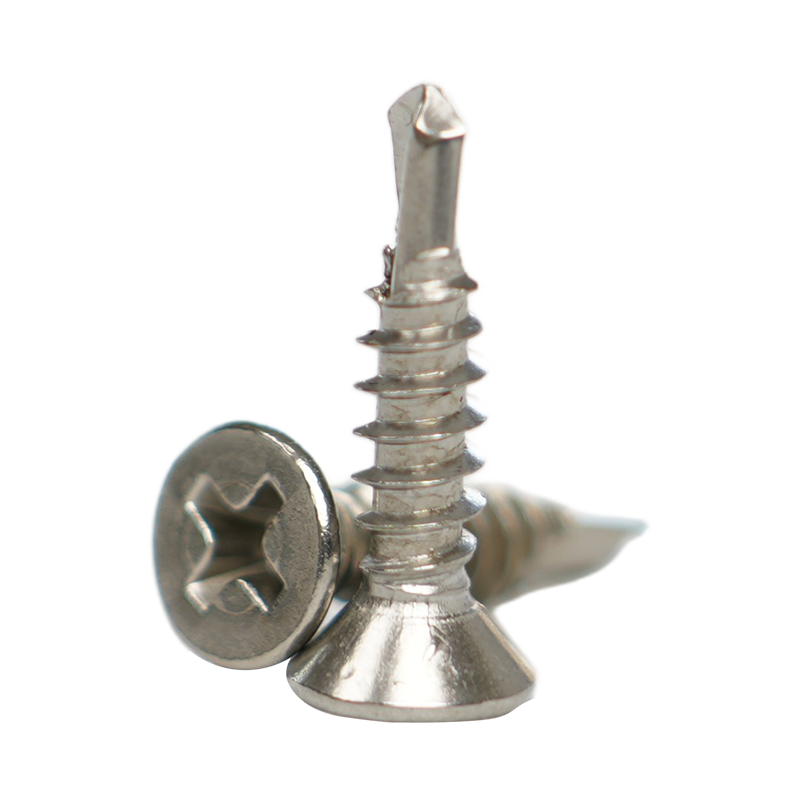 SUS410 Forsenkede selvborende skruer med varmebehandling Disse herdede SUS410 flathodet selvborende skruene er egnet for stålkonstruksjoner og gardinvegger. Deres magnetiske martensittiske karakter er ideell når teksten rundt diskuterer verifisering av rustfrie stålkvaliteter ved magnetisme før de aksepterer en batch. Se produkt →
Ekspansjonsankere og kileankre
Ankerinspeksjon bør fokusere på installasjonsbevis. Kontroller boltdiameteren, borkronens samsvar, innstøpingsdybden og dreiemomentet før utløsning. Avvis et kileanker som har knuste gjenger i ekspansjonssonen, en manglende skive eller synlige sprekker i hylsen.
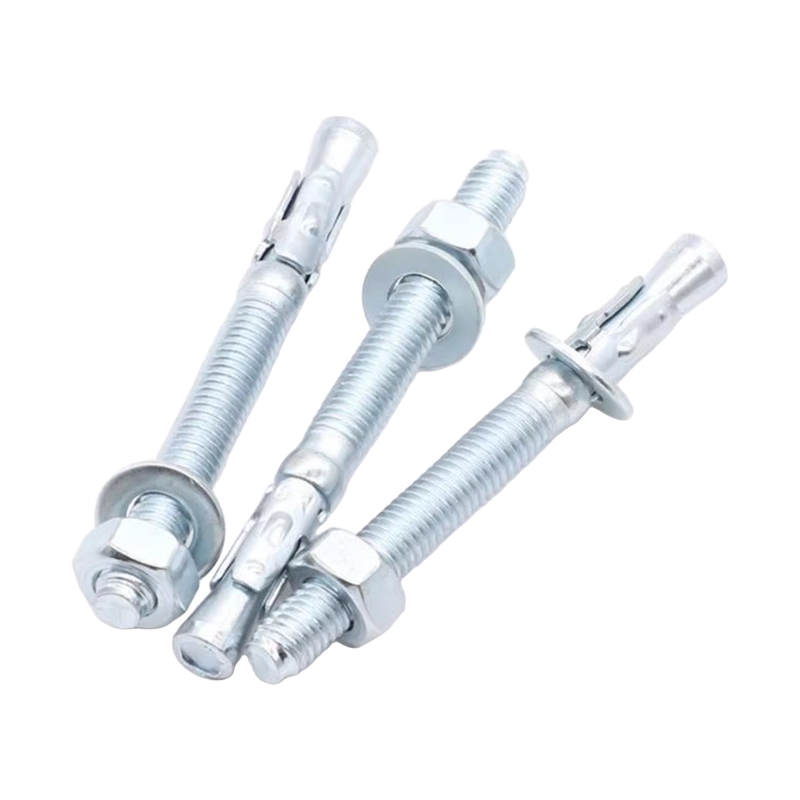 Ekspansjonskileanker for vibrasjonsbestandig feste Dette kileankeret ekspanderer mot borehullet når mutteren strammes, noe som gjør det egnet for bilreparasjonsvegger og konstruksjonsstøtter. Det tilstøtende avsnittet understreker kontroll av boltdiameter, innstøpingsdybde og dreiemoment under ankerinspeksjon. Se produkt →
Sementskruer for betong
Sementskruer skjærer gjenger direkte inn i betong med en herdet kropp og konstruerte skjæreriller. De vanligste feilene er underdimensjonerte pilothull og strippet betong rundt skruen. Inspiser skjæreflanken for spon, bekreft bordiameteren mot skrueprodusentens diagram, og avvis skruer med sprukket belegg eller en slitt spiss.
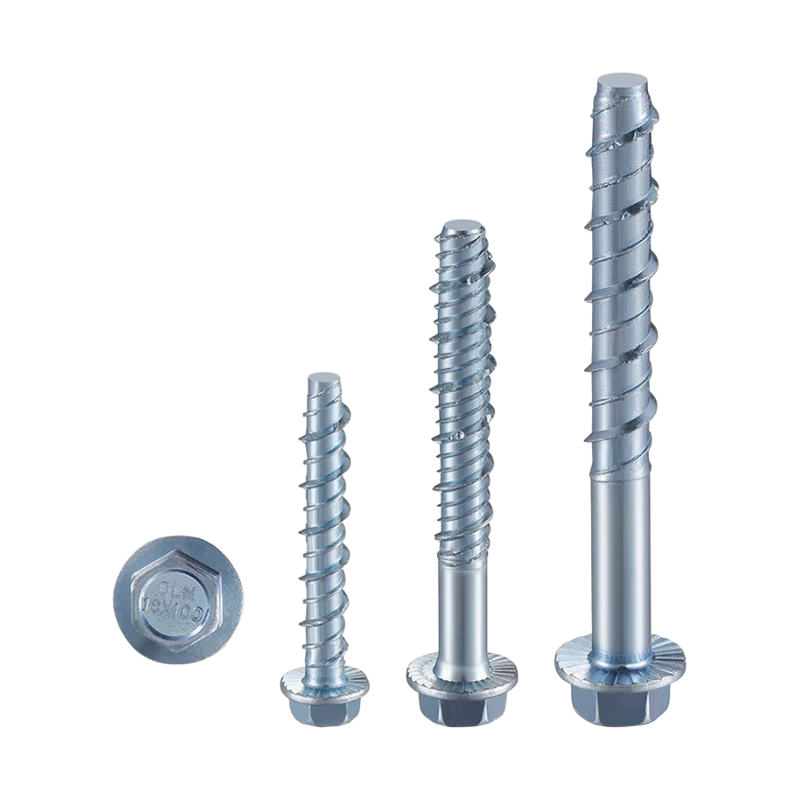 Selvskjærende betongskruer for mur og betong Disse selvskruende betongskruene kutter gjenger direkte i harde materialer, reduserer installasjonstrinn og passer til konstruksjon eller kraftanlegg. Følgende avsnitt fremhever behovet for en repeterbar inspeksjonsprotokoll for innkommende parti, i samsvar med dette produktets plassering. Se produkt →
Bygg en praktisk inspeksjonsprotokoll i fem trinn
En repeterbar protokoll betyr mer enn noen enkelt måling. Denne sekvensen fungerer for innkommende partier på 500 til 20 000 stykker.
- Definer prøvestørrelse før du åpner partiet. Bruk AQL 0,65 for sikkerhetskritiske festemidler og AQL 1,5 for generelle deler, med prøvetaking i henhold til ISO 2859-1.
- Bekreft sporbarheten først. Bekreft partinummeret, materialsertifikatet og beleggssertifikatet, og trekk deretter prøver fra flere bokser, ikke bare det øverste laget.
- Kjør visuelle kontroller med 5x forstørrelse for merking, sprekker, korrosjon og pletteringsdefekter.
- Utfør dimensjonelle og mekaniske kontroller: kaliper for lengde, ringmålere for gjengestørrelse, Rockwell for hardhet, magnetisk måler for beleggtykkelse.
- Registrer resultater og avgjør. Avvis hele partiet for enhver kritisk defekt; sett deler som ikke er i samsvar med karantene og returner dem med en tydelig skriftlig rapport.
Når du skal avvise og returnere et festeparti
Sett avvisningsgrenser før du åpner esken, ikke etter uenighet med leverandøren.
- Manglende eller uleselig egenskapsklassemerking på høyfaste bolter.
- No-Go-måleren passerer utover to hele svinger.
- Hardhet utenfor egenskapsklassen på to eller flere prøver.
- Belegg blemmer, avskalling eller synlige sprekker i uedelt metall.
- Blandet materiale, blandede hodestiler eller blandede belegg i ett enkelt parti.
- Enhver anelse om hydrogenindusert sprekkdannelse på herdede deler.
Festemidler som mislykkes i visuell inspeksjon skal aldri løsnes. Omarbeiding ødelegger vanligvis belegget eller gjengeflankene, og omarbeidede festemidler svikter tidligere enn nye.
Spørsmål om inspeksjon av festemidler installatører spør de fleste
Hvor ofte bør festemidler kontrolleres i service?
Inspiser sikkerhetskritiske skjøter minst en gang i året, og kontroller alt som er utsatt for vibrasjoner eller utendørs fuktighet hver tredje måned. For strammede boltforbindelser er remomentkontroller mest verdifulle i den første uka av service fordi avspenning skjer tidlig.
Hvilke verktøy trengs for innkommende inspeksjon av festemidler?
En digital skyvelære, gjengestigningsmåler, Go / No-Go ringmålersett, Rockwell hardhetstester, magnetisk beleggsmåler, momentnøkkel og en 5x forstørrelsesglass dekker nesten alle innkommende partier. Kalibrer lengde- og dreiemomentverktøy til sporbare standarder en gang per år.
Kan bolter gjenbrukes etter inspeksjon?
Ikke gjenbruk bolter som viser korrosjon, gjengeskade eller plastisk deformasjon. Høystyrkebolter over 10,9 bør ikke gjenbrukes i det hele tatt med mindre utmattelsesbelastningen er svært lav og gjengetilstanden bekreftes med en No-Go-måler.
Er en magnet nok til å inspisere festemidler i rustfritt stål?
En magnet er en rask sorteringstest, ikke en full materialtest. Den kan skille austenittisk SUS304 fra martensittisk SUS410 i de fleste tilfeller, men den kan ikke oppdage feil kjemi innenfor samme klasse. Bruk et positivt materialidentifikasjonsspektrometer når sikkerheten avhenger av karakteren.